新闻动态
浙江高温隧道炉出料硬度不均?网带速度大有讲究
发布日期:2026-09-11 浏览次数:
浙江宁波一家做汽车紧固件热处理的工厂,有一阵子被硬度不均的问题折腾得够呛。他们的高温隧道炉做8.8级高强度螺栓的淬火回火,技术要求硬度在HRC 33到39之间。但从某个月开始,同一炉出来的螺栓硬度离散度明显增大,有的HRC 31,有的HRC 41,超差件比例飙到了8%。
技术部的小王把能想到的因素都排查了一遍:淬火油温度正常、回火温度设定没错、材料批次也没有变化。折腾了两周找不到原因,产线又不敢停——客户那边的装配线等着要货。最后通过同行介绍找到我们。
我们工程师到现场后,先跟了一整炉的生产过程,注意到一个细节:网带速度调得比出厂设定快了不少。问小王为什么调快,他说是为了提高产量,赶交期。原本设计网带速度是每分钟200mm,他调到了280mm。
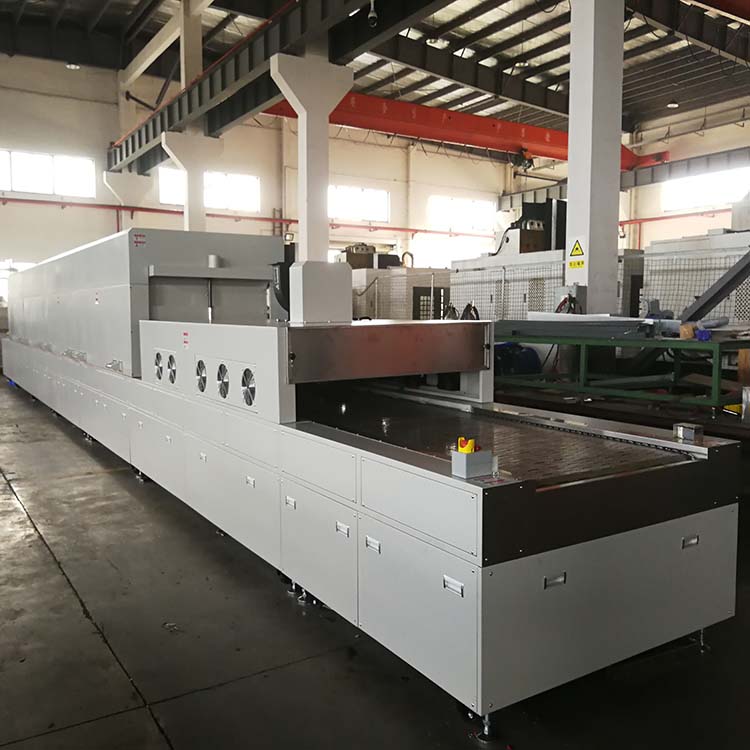
问题就出在这里。高温隧道炉的恒温区长度是固定的,网带速度决定了工件在高温区的停留时间。速度一快,工件在恒温区的实际保温时间就缩短了。对于8.8级螺栓这种需要充分奥氏体化后再回火的工艺来说,保温时间不够就意味着组织转变不完全,硬度自然就不均匀——走得快的工件受热时间短、硬度偏低,走得慢的或者堆叠在一起的反倒受热充分、硬度偏高。
我们把网带速度恢复到200mm/min,同时根据炉膛实际温度分布重新计算了最佳保温时间。调回来之后跟了两炉,硬度离散度收窄到了HRC 34到37之间,全部合格。超差件比例降到了0.5%以下。
这个案例给浙江、杭州、宁波一带做热处理的技术员提个醒:高温隧道炉的网带速度不是越快越好。每一套设备在设计时都根据恒温区长度和目标工艺计算过最佳传送速度,随意提速等于改变了工艺的核心参数——保温时间。产量的事可以从其他环节想办法,但网带速度最好别轻易动。
还有一个相关的问题值得注意:网带本身会热胀冷缩。夏天和冬天的网带张紧度不一样,松了会打滑,实际速度就比设定值慢。建议每个月检查一次网带张紧度,特别是换季的时候。
上海冠顶工业设备有限公司总部在上海市奉贤区,工厂在江苏省苏州市昆山市淀山湖镇,浙江全境的客户我们都可以提供技术支持。有高温隧道炉热处理方面的问题,欢迎拨打(18051882138)跟我们的工艺工程师交流。
标签:隧道炉 高温隧道炉 隧道炉厂家